

 Подшипники
 Резинотехнические изделия (РТИ)
 Системы линейного перемещения
 Подшипниковые узлы
 Втулки
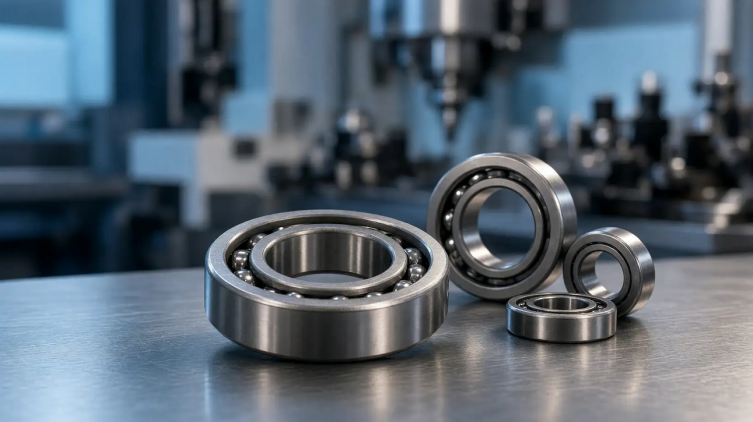
Точность металлообрабатывающего оборудования напрямую зависит от характеристик опорных узлов. Прецизионные подшипники минимизируют биения, повышают жесткость и обеспечивают стабильную работу шпинделей, шарико-винтовых передач (ШВП) и поворотных столов при экстремальных нагрузках. Ниже представлены инженерные критерии выбора, классификация, расчетные параметры и обзор рынка комплектующих для высокоточных систем.
Роль прецизионных подшипников в современных станках с ЧПУ
Высокоточные подшипники — критический элемент станкостроительной отрасли, обеспечивающий минимизацию радиального и осевого биения шпинделей, точное позиционирование осей и общую жесткость системы. В отличие от общепромышленных серий, прецизионные узлы проектируются для работы в условиях экстремальных скоростей (высокий фактор dmn), критических нагрузок и жестких температурных допусков. Эти параметры напрямую определяют финальную точность обработки деталей на фрезерных и токарных центрах.
Сравнение стандартных и прецизионных подшипников
|
Параметр |
Стандартные общепромышленные подшипники |
Прецизионные подшипники для ЧПУ |
|---|---|---|
| Допустимое биение, мкм | обычно более 5 | до 2,5 у класса P2, до 5 у класса P4 |
| Фактор скорости (dmn) | до 1,0-1,4 млн | 2,5-3,0 млн и выше |
| Уровень вибрации | более 4 мм/с RMS | менее 2 мм/с RMS |
| Срок службы при высоких оборотах | 20 000-50 000 ч (в общепромышленных режимах) | 20 000-40 000 ч в шпиндельных узлах; 8 000-15 000 ч для классов P4 и P2 |
Понятие прецизионности в станкостроении строго регламентировано техническими стандартами, определяющими классы точности и допуски:
- ГОСТ 520-2002 устанавливает для шариковых и роликовых подшипников классы в порядке повышения точности: 8, 7, нормальный, 6, 5, 4, Т, 2;
- ГОСТ 3325-85 регулирует допуски формы посадочных мест валов и отверстий корпусов;
- серия ISO 492, ISO 199 и ISO 286-1 задает классы P0, P6, P5, P4, P2 и соответствующие посадки;
- внутренние стандарты производителей выделяют для прецизионных узлов станков классы P4, P5, P4A, SP и UP.
Классификация и виды подшипников для высокоточных систем
Шпиндельные узлы — радиально-упорные шариковые и цилиндрические роликоподшипники
Шпиндель требует идеального баланса между скоростью вращения и жесткостью конструкции. Высокоэффективные радиально-упорные шарикоподшипники принимают комбинированные (радиальные и осевые) нагрузки за счет точечного контакта тел качения с дорожками. Это обеспечивает низкое трение и оптимально подходит для высокооборотистых фрезерных центров. Грузоподъемность таких узлов уступает роликовым аналогам, поэтому они требуют правильной парной установки.
Цилиндрические роликоподшипники высокой жесткости обладают линейным контактом, что позволяет им нести радиальную нагрузку в 1,5-3 раза выше при равных габаритах. Они применяются в тяжелонагруженных токарных станках, где требуется максимальная устойчивость к деформациям при съеме большого объема металла. Обратная сторона высокой жесткости — увеличенное трение, повышенное тепловыделение и снижение предельной скорости.
Матрица применяемости шпиндельных подшипников
|
Тип подшипника |
Преобладающая нагрузка |
Предельная скорость |
Типовое применение |
|---|---|---|---|
| Радиально-упорные шариковые (угол контакта 15°-25°) | осевая и радиальная | высокая и очень высокая (до 80 000 об/мин у специальных серий) | шлифовальные и фрезерные шпиндели, токарные центры |
| Цилиндрические роликовые (серия NN30xx) | радиальная | ниже, чем у радиально-упорных | задние опоры шпинделей, токарные шпиндели, тяжелые шлифовальные станки |
| Конические роликовые | радиальная и осевая | средняя | токарные и фрезерные станки, тяжелые режимы резания |
Опорные подшипники для шарико-винтовых передач (ШВП)
Системы линейного позиционирования осей станков оснащаются специализированными упорно-радиальными подшипниками с большим углом контакта (обычно 60°). Подобная конструкция создает стабильную систему восприятия высоких односторонних или двусторонних осевых сил. Подшипники монтируются в фиксирующую опору по схемам DB, DF или дуплекс, обеспечивая безлюфтовое перемещение каретки и высочайшую точность позиционирования инструмента. Угол 60° превосходит малые углы (15°-25°) по показателям осевой жесткости, однако уступает им в быстроходности и чувствительности к перекосам.
Решения для поворотных столов и многоосевых систем
Поворотные столы 4- и 5-осевых обрабатывающих центров комплектуются перекрестно-роликовыми или осевыми радиально-цилиндрическими роликоподшипниками. Цилиндрические ролики в таких узлах располагаются перпендикулярно друг другу под углом 90° на V-образных дорожках. Соседние ролики разделены сепараторами, снижающими трение и предотвращающими перекос. Конструкция позволяет одному компактному узлу одновременно воспринимать радиальные, двусторонние осевые нагрузки и опрокидывающие моменты при сохранении экстремальной компактности.
Технические спецификации и атрибуты точности
Классы точности (ABEC, ISO, ГОСТ) и минимизация биений
Класс точности определяет макрогеометрию подшипника и допуски на размеры. В станкостроении базовым стандартом выступают классы P4 (ISO 4) и P2 (ISO 2), что эквивалентно американским стандартам ABEC 7 и ABEC 9. Использование таких комплектующих гарантирует снижение радиального биения внутреннего кольца до значений менее 2-4 микрометров. Отклонения посадочных поверхностей напрямую влияют на рабочий зазор и вибрацию шпинделя, что критично для итоговой шероховатости обрабатываемой детали.
Таблица соответствия классов точности подшипников
|
ГОСТ (Россия) |
ISO (международный) |
ABEC (США) |
DIN (Германия) |
Допустимое радиальное биение, мкм |
|---|---|---|---|---|
| 0 (нормальный) | P0 | ABEC 1 | Normal | 10-15 |
| 6 | P6 | ABEC 3 | P6 | 8-10 |
| 5 | P5 | ABEC 5 | P5 | 5-7 |
| 4 | P4 | ABEC 7 | P4 | 2,5-5 |
| 2 | P2 | ABEC 9 | P2 | 1,5-2,5 |
Жесткость, предварительный натяг и фактор скорости (dmn)
Предварительный натяг искусственно создает внутреннюю нагрузку в подшипнике до приложения внешних рабочих сил. Процедура полностью устраняет внутренние зазоры, кратно повышая жесткость узла. Выбор степени преднатяга (легкий, средний, тяжелый) напрямую зависит от требуемого фактора скорости (dmn). Чем выше обороты шпинделя, тем меньше должен быть преднатяг во избежание критического перегрева. Скоростной предел проверяется через фактор dmn (произведение диаметра на частоту вращения). Для стандартных шарикоподшипников предел составляет до 500 000, для высокоскоростных — до 3 000 000, для керамических — до 4 000 000.
Эволюция материалов — сталь и гибридные решения
Стандартные прецизионные подшипники изготавливаются из сверхчистой подшипниковой стали. Для ультравысокоскоростных шпинделей применяются гибридные подшипники: кольца выполняются из стали, а тела качения — из нитрида кремния (керамики). Керамические шарики легче, тверже и обладают меньшим коэффициентом теплового расширения. Это снижает центробежную нагрузку, позволяет увеличить предельную скорость на 20-50% и минимизировать рабочую температуру узла.
Сравнение стальных и керамических тел качения
|
Параметр |
Стальные подшипники |
Гибридные (керамические) подшипники |
|---|---|---|
| Предельная скорость | около 1,0-1,5 млн dmN | 2,0-3,0 млн dmN и выше |
| Тепловыделение | выше | ниже (меньше трение) |
| Устойчивость к токам Фуко | низкая (сталь проводит ток) | высокая (керамика выступает изолятором) |
| Стоимость | базовая | высокая |
| Срок службы при дефиците смазки | короткий | длительный (высокая устойчивость к масляному голоданию) |
Инженерные критерии выбора для высокоточных систем
Расчет ресурса и распределение базовой нагрузки
Проектирование узла начинается с расчета эквивалентной динамической и статической нагрузки. Радиальная и осевая составляющие формируются из сил резания, веса шпинделя, усилия зажима инструмента и дисбаланса. В станкостроении ресурс шпиндельного узла рассчитывается исходя из жестких требований к безотказной работе — обычно от 10 000 до 20 000 часов. Эквивалентная динамическая нагрузка вычисляется по формуле: P = (X · V · Fr + Y · Fa) · Kb · Kt, где учитываются радиальные (Fr) и осевые (Fa) силы, коэффициент вращения (V), динамичность (Kb) и температурный режим (Kt).
Трибология и выбор системы смазки
Тип смазывания критически влияет на температурный режим и скоростные пределы подшипника. Консистентная смазка закладывается на весь срок службы, отличается экономичностью и не требует обслуживания, однако ограничивает максимальные обороты (ориентир dmN 1,4-2,0 млн). Для высокоскоростных систем (dmn более 2 500 000) применяется смазка масляным туманом или воздушно-масляная смесь. Данный метод обеспечивает непрерывное охлаждение и эффективный отвод продуктов износа.
Строгий инженерный расчет кинематической вязкости базового масла при рабочей температуре включает следующие этапы:
- определение среднего диаметра подшипника по формуле dm = 0,5 · (d + D);
- вычисление скоростного параметра n · dm;
- получение номинальной вязкости ν1 для рабочей температуры по номограмме производителя;
- расчет отношения вязкостей κ = ν / ν1, где ν — фактическая рабочая кинематическая вязкость;
- корректировка значения с учетом нагрузки (умножение на 2 для нормальных условий, на 3 — для тяжелых);
- пересчет вязкости по температуре через уравнение Вальтера: log(log(ν + 0,7)) = A − B · log(T), где T — абсолютная температура.
Коммерческий подбор и ведущие производители на рынке
Рынок прецизионных подшипников разделен на премиальный сегмент (европейские и японские бренды) и активно развивающийся сегмент оптимальных решений (азиатские производители). Интеграция комплектующих среднего ценового сегмента становится актуальным трендом для снижения затрат на производство станков без критической потери точности. Объем смежного рынка прецизионных подшипников в промышленной автоматизации оценивается в 4,8 млрд долларов на 2025 год с прогнозируемым ростом CAGR 7,2% до 2035 года.
Категории брендов прецизионных подшипников
|
Сегмент |
Основные бренды |
Ключевые преимущества |
Ценовая категория |
|---|---|---|---|
| Премиум | SKF, FAG/INA (Schaeffler), Timken, NSK, NTN, Koyo | инновации, высочайшая точность, максимальный ресурс | высокая (100-120% и выше среднерыночной) |
| Оптимальный | ZMS и другие азиатские производители | снижение производственных затрат, баланс цены и качества | ниже премиум-сегмента |
Комплектация высокоточного оборудования требует надежных поставок и технической экспертизы. ООО «Европодшипник М» специализируется на обеспечении промышленных предприятий подшипниками ведущих мировых брендов, включая NSK, SKF, FAG, NTN и Timken. Наличие собственных складских запасов и система точного подбора по техническим параметрам позволяют оперативно закрывать потребности станкостроительных и ремонтных производств.
Часто задаваемые вопросы (FAQ) по прецизионной механике
Как правильно подобрать преднатяг шпиндельного подшипника?
Выбор преднатяга требует компромисса между жесткостью узла и скоростью вращения. Для токарных станков, где приоритетом выступает жесткость при съеме материала на малых и средних оборотах, применяется средний или тяжелый преднатяг. Для высокоскоростных шлифовальных и фрезерных шпинделей используется легкий преднатяг, минимизирующий внутреннее трение и тепловыделение.
В чем разница между открытыми и закрытыми прецизионными подшипниками?
Открытые подшипники требуют интеграции внешней системы подачи смазки (масляный туман) и применяются исключительно в сверхскоростных узлах. Они уязвимы к внешним загрязнениям и требуют надежной защиты шпинделя. Закрытые подшипники оснащаются бесконтактными уплотнениями и содержат заложенную на заводе порцию высококачественной консистентной смазки. Подобное решение упрощает конструкцию станка, защищает дорожки качения от попадания СОЖ и металлической стружки, но ограничивает предельные скорости вращения.
.jpeg)

.jpeg)
.jpeg)
.jpeg)
.jpeg)
.jpeg)


