
 Подшипники
 Резинотехнические изделия (РТИ)
 Системы линейного перемещения
 Подшипниковые узлы
 Втулки
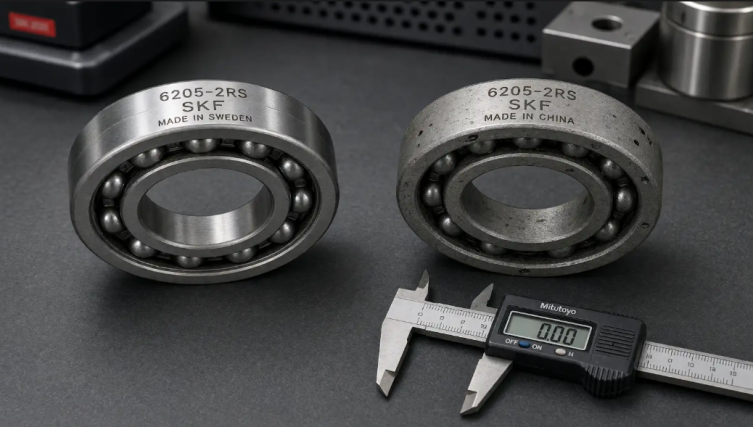
Контрафактные детали на рынке индустриальных комплектующих — не абстрактная угроза, а прямая причина масштабных производственных аварий. Задокументированные инциденты подтверждают серьезность проблемы: установка поддельных элементов на самолеты Ил-76МД-90А привела к временному выводу из строя пяти бортов, при этом ущерб превысил 130 миллионов рублей. Отечественная промышленность покрывает лишь четверть потребности рынка, остальной объем закрывается импортом, куда активно проникают сомнительные поставки. Профессиональные фальсификации 2026 года визуально выглядят весьма убедительно. Выявить обман помогает исключительно системный подход, включающий анализ сопроводительных бумаг, внешний осмотр и строгий инструментальный контроль.
5 главных визуальных признаков оригинального подшипника
1. Шрифты и глубина лазерной гравировки на кольцах
Оригинальная маркировка наносится высокоточным волоконным лазером. Подобная технология обеспечивает глубокую фокусировку луча, поэтому шрифт имеет четкие, неразмытые края и одинаковую глубину по всей длине символов. Надпись строго соответствует корпоративному брендбуку завода-изготовителя, располагается абсолютно симметрично относительно краев фаски и не вызывает коррозию металла со временем. Текст легко читается под любым углом освещения.
Контрафакт выдает себя неровным интервалом между знаками и применением стандартных компьютерных гарнитур вместо уникальных заводских матриц. Часто фальсификаторы используют дешевое кислотное травление, оставляющее характерный шершавый контур. У лазерной гравировки края ровные и контрастные, тогда как химическое травление дает размытый след с явными признаками агрессивного воздействия на структуру стали.
2. Качество обработки металла и геометрия фасок
Поверхность подлинного изделия соответствует жестким стандартам шероховатости, заданным профильными ГОСТами (например, ГОСТ 2789-73). Для поверхностей колец и отверстий типичный показатель составляет Ra 0,16–1,25 мкм в зависимости от класса точности, а для торцов допускается значение до Ra 2,5 мкм. Внешне это выражается в идеальной гладкости с характерным матовым или зеркальным блеском, абсолютно без следов прохождения резца.
На подделках отчетливо заметны микроцарапины, шероховатости на торцах, волнистые следы грубой шлифовки и матовые пятна. Отдельное внимание стоит уделить скосам на краях колец. У оригинала кромка обработана чисто, имеет одинаковый угол и равномерную ширину по всей окружности. Фальсификат отличается неравномерной фаской, наличием микроскопических заусенцев, сколов и темных следов термического перегрева металла.
3. Цвет, материал защитных уплотнений и заводская смазка
Защитные элементы подлинников производятся из высококачественных материалов. Обозначение 2RS указывает на две резиновые контактные манжеты из нитрильного каучука (NBR) с термостойкостью от −20 до +100 °C, которые надежно удерживают смазку внутри узла. Индекс ZZ означает наличие двух металлических защитных шайб, подходящих для работы на высоких оборотах. Уплотнения отличаются равномерным цветом и плотно прилегают к кольцам без малейших зазоров.
Заводская смазка наносится строго дозированно, она не вытекает за пределы сепаратора. В качественных сериях применяется специализированный литиевый состав (например, LGEP 2) с противозадирными EP-присадками и специфическим, ненавязчивым запахом. Избыток густой массы с резким ароматом дешевого минерального масла, кривые швы на пыльниках или следы клея — прямые индикаторы кустарного производства.
4. Упаковка, QR-коды и защитные голограммы
Заводская тара изготавливается из плотного картона с применением высококачественной полиграфии: печать ровная, цвета насыщенные, орфографические ошибки в описаниях отсутствуют. Обязательным условием является наличие четких штрихкодов, уникальных QR-кодов и голографических наклеек. Эффективнее всего работает комплексная защита, объединяющая голограмму, микротекст, читаемый только под сильным увеличением, и скрытые УФ-элементы.
У контрафакта картон тонкий, оттенки блеклые, а защитные пломбы отсутствуют или имитируются обычной фольгой. Злоумышленники редко пытаются взломать алгоритм генерации кодов, предпочитая копировать один валидный матричный код на всю партию коробок. Подобная схема быстро выявляется при массовом сканировании на складе благодаря фиксации множественных запросов к одному идентификатору в облачной базе производителя.
5. Строгое соответствие веса официальному каталогу
Масса детали — объективный физический показатель, подделать который незаметно крайне сложно. Производители нелегальной продукции стремятся максимально снизить себестоимость, поэтому экономят на марке стали, применяют более легкие сплавы или банально уменьшают толщину внутренних и наружных колец. Официальные технические справочники регламентируют строгие допуски.
Для изделий массой до 10 килограммов допустимые отклонения исчисляются буквально граммами. Взвешивание проверяемого образца на точных электронных весах и последующая сверка полученных данных с актуальным каталогом завода-изготовителя позволяют выявить фальсификат с максимальной долей вероятности еще до установки узла в механизм.
Сравнительный анализ визуальных признаков оригинала и подделки
| Критерий оценки | Оригинальный подшипник | Контрафактная деталь |
| Маркировка | Четкая лазерная гравировка, уникальный заводской шрифт, симметричное расположение | Размытые края, стандартные шрифты, следы травления, неровный интервал символов |
| Поверхность металла | Гладкая, Ra 0,16–1,25 мкм, без следов резца, равномерный блеск | Микроцарапины, волнистые следы шлифовки, неравномерная фаска, заусенцы |
| Уплотнения | Равномерный цвет, плотное прилегание, код совпадает с маркировкой на коробке | Зазоры по краям, кривые швы, несоответствие кода на детали и упаковке |
| Упаковка | Плотный картон, четкая полиграфия, рабочие QR-коды, голограммы с микротекстом | Тонкий картон, блеклые цвета, нечитаемые или продублированные QR-коды |
| Вес | Соответствует данным официального каталога с допуском в граммах | Ниже каталожного из-за более легких сплавов или уменьшенной толщины колец |
Специфика проверки популярных брендов SKF, NSK и FAG
Цифровая верификация через официальные приложения
Внешний осмотр обязательно дополняется цифровой проверкой. Ведущие концерны предоставляют инженерам специализированные программные решения. Программа SKF Authenticate функционирует в двух режимах: функция Scan Code считывает DMC-код камерой смартфона для мгновенной проверки по базе, а опция Verify Product позволяет отправить детальные макрофотографии товара на ручную экспертизу профильным специалистам. Важно понимать: статус действительного кода подтверждает лишь легитимность самого напечатанного идентификатора, но не гарантирует стопроцентную оригинальность физической детали, лежащей внутри коробки.
Для марок, не имеющих собственного софта, применяется универсальный инструмент WBA Bearing Authenticator, разработанный Всемирной ассоциацией производителей подшипников. Система анализирует матричный след на упаковке, сверяя его с глобальными реестрами. Ассоциация публично заявляет, что цифровая верификация критически необходима для защиты промышленного оборудования и репутации предприятий в рамках международной инициативы Stop Fake Bearings.
География производства и миф о надписи Made in Germany
В профессиональной среде бытует стойкое заблуждение, будто подлинный товар европейского или японского бренда обязан выпускаться исключительно в стране регистрации торговой марки. Глобализация производственных процессов давно изменила эту картину. Например, концерн SKF располагает крупным заводом в городе Нилай (Малайзия), который был запущен в 1991 году, при этом присутствие компании в азиатском регионе началось еще в 1973 году. Предприятие полностью интегрировано в глобальную сеть и выпускает сертифицированную продукцию для множества рынков.
Отбраковка комплектующих в 2026 году только на основании страны происхождения является грубой ошибкой. Критическое значение имеет другое правило: государство, выбитое на металле, должно строго совпадать с локацией, указанной на картонной коробке и в сопроводительной таможенной документации. Любые расхождения между этими тремя источниками сигнализируют о возможной подмене.
Документальный контроль и причины недостаточности визуального осмотра
Роль номера ГТД в отгрузочных документах
Номер грузовой таможенной декларации (ГТД) выступает основным маркером легальности импорта. В счете-фактуре или универсальном передаточном документе (УПД) обязан присутствовать корректный идентификатор, состоящий из трех цифровых блоков, разделенных знаком дроби. Данный код необходимо тщательно сверять с копией декларации по номенклатуре, количеству и дате регистрации.
Отсутствие ГТД часто маскируют модными терминами вроде «параллельный импорт», однако по закону номер может не указываться только при ввозе товаров из стран ЕАЭС или при локальном производстве внутри страны. Нередко теневые поставщики вписывают чужой номер декларации, никак не связанный с реальной партией, пытаясь легализовать контрабанду. Проверка номера через открытые таможенные сервисы отсекает значительную долю мошенников.
Иллюзия сертификата соответствия
Предоставление сертификата соответствия часто создает у закупщиков ложное чувство безопасности. Документ может быть абсолютно подлинным и числиться в государственных реестрах, однако он подтверждает лишь тот факт, что некий типовой образец успешно прошел лабораторные испытания на безопасность. Для рассматриваемой категории товаров сертификация зачастую носит добровольный характер.
Недобросовестные продавцы получают официальные бумаги на легальную продукцию или несуществующие производства, а затем под их прикрытием реализуют партии дешевых подделок. Юридически сертификат не доказывает оригинальность конкретной отгрузки. При аудите поставщика фокус внимания следует смещать на таможенные декларации, прозрачность логистической цепочки и наличие статуса авторизованного дистрибьютора.
Схемы обмана на рынке промышленных комплектующих
Теневой сектор использует несколько отработанных алгоритмов реализации фальсификата. Первая схема — переупаковка дешевых азиатских аналогов. Бюджетные изделия закупаются через крупный опт, после чего помещаются в коробки премиальных марок. Для придания веса логистике используются жесткая тара, толстый картон, паллеты и обрешетка, маскирующие истинное происхождение груза.
Вторая схема основывается на восстановлении отработанных элементов. Старые детали очищаются агрессивной химией, пескоструятся, заново смазываются и реализуются под видом новых. Визуально такой товар выдают микрораковины на дорожках качения, нестандартный радиальный люфт и следы износа сепаратора. Третий метод заключается в перебивке маркировки, когда мощным лазером наносится новый логотип поверх стертого заводского клейма бюджетного бренда.
Матрица сегментов рынка промышленных подшипников
| Сегмент | Происхождение | Документы | Риски для оборудования |
| Оригинал | Производитель или лицензированный поставщик, полная прозрачная цепочка | ГТД, сертификат, упаковочный лист, соответствие страны происхождения | Минимальные: деталь соответствует заявленным характеристикам |
| Бюджетный аналог | Сторонний легальный производитель, без брендовой маркировки оригинала | Документы обычно есть, происхождение менее прозрачно | Средние: характеристики могут отличаться от оригинала |
| Контрафакт | Подделка с незаконно нанесенным товарным знаком, часто азиатское производство | Документы отсутствуют, противоречивы или сфабрикованы | Высокие: непредсказуемое разрушение, аварийная остановка линии |
Чек-лист для быстрой проверки детали при приемке на склад
Базовый регламент входного контроля опирается на строгие положения ГОСТ 24297-2013. Чтобы исключить попадание брака на конвейер, процесс складской приемки должен включать следующие обязательные этапы:
- Сверка номера таможенной декларации в УПД со страной производства на упаковке и самом изделии.
- Оценка целостности тары и сканирование матричного кода через программы WBA или SKF Authenticate.
- Осмотр гравировки на торцах: проверка четкости краев, соответствия фирменному шрифту и симметрии нанесения.
- Тактильный тест: вращение должно происходить плавно, без микрозаеданий, вибраций и посторонних шумов.
- Визуальный контроль уплотнений на предмет отсутствия зазоров, а также проверка количества и запаха смазки.
- Взвешивание случайного образца из партии с последующей сверкой результатов с официальным справочником.
- После завершения контроля детали необходимо вновь законсервировать профильным маслом (например, К-17) и поместить в герметичные пакеты для хранения.
Часто задаваемые вопросы
Может ли оригинальный подшипник стоить в 2–3 раза дешевле среднерыночной цены?
Нет. Ценообразование на сложную техническую продукцию строится исключительно от затрат. В структуру стоимости закладываются расходы на качественные сплавы, прецизионную обработку, термическую закалку, шлифовку, многоступенчатый контроль качества и логистику. Данные антимонопольных ведомств показывают, что рентабельность в отрасли закладывается на уровне 19,8 %. Продажа ниже суммы полных затрат экономически невозможна. Аномально низкий прайс, особенно если закупка идет через сомнительный опт или маркетплейсы, выступает главным индикатором контрафакта или неликвида с истекшим сроком годности.
Как проверить подшипник, если официальное приложение бренда недоступно?
Рекомендуется задействовать универсальную платформу WBA Bearing Authenticator. При невозможности цифровой валидации следует направить официальный запрос производителю через региональное представительство, приложив фотографии высокого разрешения. Параллельно проводится инструментальный аудит: точное взвешивание, замер твердости металла твердомером, спектральный анализ сплава, профилометрия геометрии фасок и 3D-сканирование для выявления скрытых внутренних дефектов.
Чем опасна установка внешне качественной подделки?
Даже если визуально копия выглядит безупречно, при ее создании применяется сталь с несоответствующим коэффициентом теплового расширения, а внутрь закладывается дешевая смазка с минимальным ресурсом. При выходе на рабочие температуры и нагрузки происходит непредсказуемое разрушение сепаратора. Это влечет за собой заклинивание узла, аварийную остановку всей производственной линии и колоссальные убытки. Промышленность регулярно сталкивается с ситуациями, когда незначительная экономия на комплектующих приводит к многомиллионным затратам на капитальный ремонт оборудования и срыву сроков выпуска готовой продукции.
.jpeg)

.jpeg)
.jpeg)
.jpeg)
.jpeg)
.jpeg)


